Znak CE przy modernizacji maszyny – kiedy modernizacja wymaga nowej oceny zgodności?
Kiedy modernizacja maszyny wymaga nowej oceny zgodności i znaku CE: cztery pytania kwalifikacyjne, obowiązki producenta, ocena ryzyka, dokumentacja.
Znak CE przy modernizacji maszyny bywa traktowany jako formalność, którą można dopełnić po odbiorze. W praktyce rozstrzyga się to wcześniej — na etapie ustalania zakresu prac. Zakres zmian przesądza, czy dotychczasowa deklaracja zgodności producenta pozostaje ważna. Jeżeli nie, zakład albo integrator przeprowadza nową ocenę zgodności i przejmuje obowiązki producenta.
Spis treści
Status prawny maszyny po modernizacji a dyrektywa maszynowa
Maszyna wprowadzona do obrotu ze znakiem CE ma za sobą ocenę zgodności producenta. Deklaracja obejmuje wyłącznie określoną konfigurację maszyny i określone przeznaczenie. Wymiana sterownika, zabudowa podajnika czy włączenie maszyny w linię mogą sprawić, że stan faktyczny przestanie odpowiadać temu dokumentowi — o ile wykraczają poza zakres, który producent przewidział.
Rozstrzygające jest pojęcie istotnej modyfikacji. Do 19 stycznia 2027 r. włącznie obowiązuje dyrektywa maszynowa 2006/42/WE, która terminu tego nie definiuje wprost — praktyka opiera się na wytycznych Komisji Europejskiej i krajowych dokumentach interpretacyjnych. Od 20 stycznia 2027 r. w zasadniczej części stosowane będzie rozporządzenie (UE) 2023/1230, które definicję wprowadza do treści aktu. O tym, który akt należy zastosować, decyduje moment wprowadzenia zmodernizowanej maszyny do obrotu lub oddania jej do użytku — w praktyce odbiór i uruchomienie stanowiska — a nie data zawarcia umowy ani rozpoczęcia prac.
Rozporządzenie nie działa wstecz: maszyny wprowadzone do obrotu przed 20 stycznia 2027 r. zgodnie z dyrektywą 2006/42/WE zachowują swój status.
Istotna modyfikacja — kryterium ryzyka zamiast wydajności
Najczęstszym nieporozumieniem jest utożsamianie istotnej modyfikacji ze wzrostem wydajności. Modernizacja podnosząca wydajność linii o połowę nie musi być istotną modyfikacją, jeżeli nie tworzy nowego zagrożenia ani nie zwiększa ryzyka już zidentyfikowanego. Odwrotnie: zmiana neutralna pod względem wydajności, lecz otwierająca operatorowi dostęp do strefy niebezpiecznej, będzie istotną modyfikacją, jeżeli dotychczasowe zabezpieczenia przestają wystarczać.
Kwalifikację porządkują cztery pytania zadawane przed ustaleniem zakresu prac:
- Czy zmiana została przewidziana przez producenta? Rozbudowa wykonana zgodnie z dokumentacją, z wykorzystaniem przewidzianych interfejsów i opcji, nie zmienia statusu maszyny — i na tym analiza się kończy.
- Czy powstaje zagrożenie, którego wcześniej nie było? Znaczenie ma rodzaj zagrożenia, nie sam fakt zmiany. Dobudowanie osi obrotowej tworzy strefę zgniecenia, której w maszynie nie było.
- Czy rośnie ryzyko już zidentyfikowane? Zagrożenie pozostaje to samo, natomiast zmiana siły, energii kinetycznej albo częstotliwości dostępu do strefy niebezpiecznej podnosi poziom ryzyka. Wymiana napędu na jednostkę o innej charakterystyce może wydłużyć drogę zatrzymania, a tym samym unieważnić obliczone wcześniej odległości bezpieczeństwa.
- Czy opanowanie tego ryzyka wymaga dodania lub przebudowy środków ochronnych z ingerencją w układ sterowania związany z bezpieczeństwem? To warunek dopełniający. Jeżeli zagrożenie jest opanowane przez środki ochronne już obecne w maszynie albo wystarcza dodanie prostego środka — na przykład stałej osłony — bez ingerencji w układ sterowania bezpieczeństwem, istotnej modyfikacji nie ma. Osłona blokująca włączona do obwodu bezpieczeństwa zwykle taką ingerencję oznacza.
Odpowiedź twierdząca na pytanie pierwsze zamyka sprawę. W pozostałych przypadkach o istotnej modyfikacji przesądza odpowiedź twierdząca na pytanie drugie lub trzecie, połączona z odpowiedzią twierdzącą na pytanie czwarte. Odpowiedzi należy udokumentować — stanowią one uzasadnienie kwalifikacji i podlegają weryfikacji na równi z samą oceną ryzyka.

Definicja z art. 3 pkt 16 rozporządzenia obejmuje zmiany zarówno fizyczne, jak i cyfrowe — również modyfikacja programu sterownika, która wpływa na funkcje bezpieczeństwa, może być istotną modyfikacją. Poza dodaniem osłon lub urządzeń ochronnych wymagającym zmiany układu sterowania bezpieczeństwem kryterium spełniają też dodatkowe środki zapewniające stateczność lub wytrzymałość mechaniczną maszyny. Zgodnie z motywem 26 rozporządzenia naprawa i konserwacja niewpływające na zgodność maszyny nie są istotną modyfikacją.
Znak CE przy modernizacji maszyny i obowiązki producenta
Konsekwencja istotnej modyfikacji jest dalej idąca, niż przyjmuje się w większości zakładów: podmiot dokonujący takiej zmiany przejmuje obowiązki producenta w zakresie wynikającym z modyfikacji. Znak CE przy modernizacji maszyny nie jest zatem osobną procedurą administracyjną, lecz ostatnim krokiem pełnej ścieżki zgodności. Składają się na nią:
- ocena ryzyka maszyny w stanie po zmianie,
- wybór właściwej procedury oceny zgodności — dla większości maszyn wystarcza wewnętrzna kontrola, natomiast maszyny z załącznika IV dyrektywy 2006/42/WE (od 20 stycznia 2027 r. — kategorie z załącznika I do rozporządzenia: w większości część B; wąska część A zawsze wymaga jednostki notyfikowanej) wymagają albo pełnego zastosowania norm zharmonizowanych lub wspólnych specyfikacji, albo udziału jednostki notyfikowanej. Wykaz ten obejmuje m.in. niektóre prasy do obróbki metali na zimno i pilarki do drewna; typowa maszyna pakująca czy przenośnik na nim nie występują. Na początku listopada 2026 r. wykaz norm zharmonizowanych do rozporządzenia nie był jeszcze opublikowany (Komisja zapowiada pierwszy wykaz przed końcem 2026 r.), dlatego ścieżkę oceny zgodności dla takich maszyn należy ustalić już na etapie oferty,
- uzupełniona dokumentacja techniczna, obejmująca również niemodyfikowane elementy, na które zmiana oddziałuje,
- zaktualizowana instrukcja obsługi i konserwacji,
- deklaracja zgodności WE — od 20 stycznia 2027 r. deklaracja zgodności UE,
- oznakowanie CE wraz z uzupełnioną tabliczką znamionową, wskazującą podmiot przejmujący obowiązki producenta i rok modernizacji.
Osobnym przypadkiem jest połączenie kilku maszyn w linię sterowaną jako całość. Powstaje wtedy zespół maszyn, który wymaga własnej oceny zgodności i własnej deklaracji — niezależnie od tego, że każdy człon ma swoje oznakowanie CE.
Gdy modernizację zamawia zakład, a wykonuje ją integrator, obowiązki producenta ciążą z mocy prawa na podmiocie, który dokonuje istotnej modyfikacji. Umowa powinna wskazywać, kto dokonuje modyfikacji i kto przygotowuje dokumentację, ponieważ jej pominięcie prowadzi do sytuacji, w której przy odbiorze żadna ze stron nie dysponuje kompletem dokumentów. Po wypadku pierwsze pytanie brzmi, kto wystawił deklarację zgodności dla maszyny w stanie, w jakim pracowała.
Ocena ryzyka maszyny — przebieg
Ocena ryzyka maszyny wykonana przed modernizacją zwykle zmienia zakres prac: wskazuje elementy wymagające uzupełnienia oraz takie, w które ingerencja nie jest uzasadniona. Wykonana po zakończeniu prac jest tak samo wiążąca, lecz wymusza już przeróbki gotowego stanowiska. Przebieg porządkuje norma PN-EN ISO 12100.
- Określenie granic maszyny — przestrzennych, czasowych i użytkowych, wraz z dającym się przewidzieć niewłaściwym użyciem.
- Identyfikacja zagrożeń dla wszystkich faz cyklu życia maszyny: rozruchu, pracy automatycznej, przezbrojenia, usuwania zakłóceń, czyszczenia i konserwacji.
- Oszacowanie ryzyka dla każdego zagrożenia, według ciężkości możliwej szkody, częstości i czasu trwania narażenia oraz możliwości uniknięcia szkody.
- Ewaluacja ryzyka — rozstrzygnięcie, czy ryzyko jest dopuszczalne, czy konieczna jest dalsza redukcja.
- Redukcja ryzyka w kolejności: rozwiązanie konstrukcyjne, następnie środki ochronne i uzupełniające środki ochronne, na końcu informacja dla użytkownika. Kolejność nie jest zaleceniem — instrukcja nie zastępuje osłony.
Proces jest iteracyjny: zastosowany środek ochronny podlega ponownej ocenie, ponieważ sam może wprowadzać nowe zagrożenia.
Bezpieczeństwo maszyn — normy i wymagany poziom zapewnienia bezpieczeństwa
Dla typowego stanowiska zautomatyzowanego pojedynczy wyłącznik zwykle nie wystarcza: wymagany poziom zapewnienia bezpieczeństwa (PL, ang. Performance Level) wynosi tu najczęściej d, a osiąga się go zwykle w architekturze kategorii 3 — obwód jest zdublowany i kontroluje sam siebie, tak aby jedno uszkodzenie nie odbierało funkcji bezpieczeństwa. Sama kategoria nie przesądza o poziomie: zależy on także od niezawodności elementów (MTTFd), pokrycia diagnostycznego (DC) i odporności na uszkodzenia wspólnej przyczyny. Poziom wymagany (PLr) wyznacza się osobno dla każdej funkcji bezpieczeństwa według PN-EN ISO 13849-1, tymi samymi parametrami co przy szacowaniu ryzyka; osiągnięty poziom oblicza się według tej samej części normy, a waliduje według PN-EN ISO 13849-2.
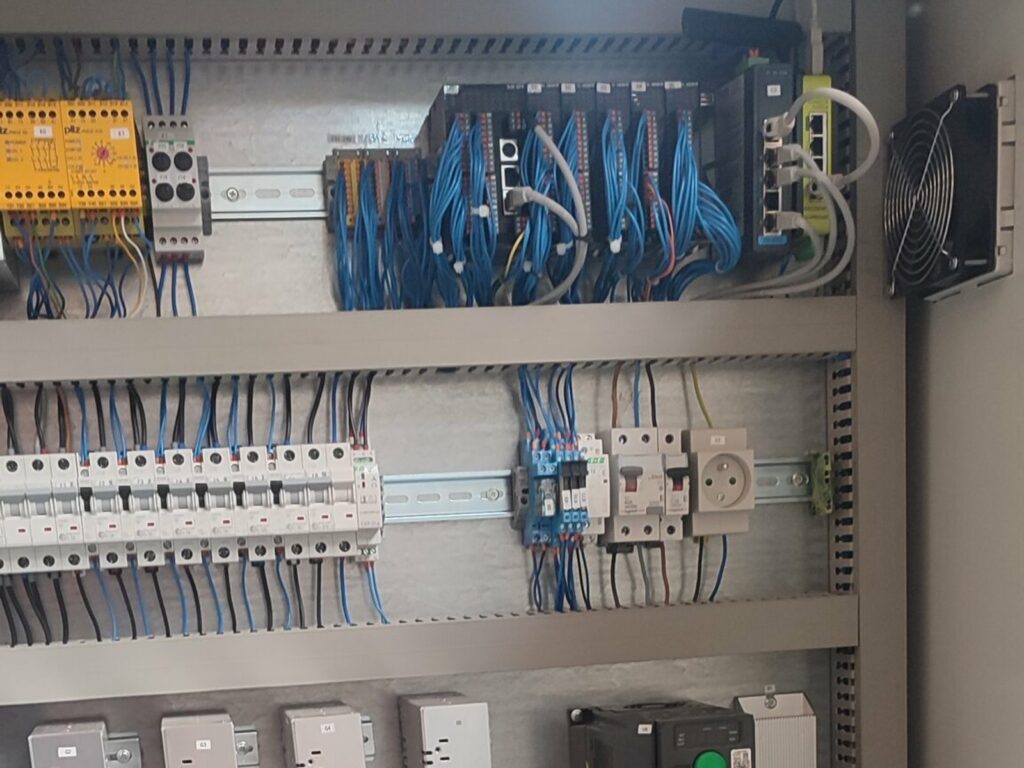
Funkcje bezpieczeństwa realizuje przekaźnik lub sterownik bezpieczeństwa, również po sieci — PROFIsafe, CIP Safety, FSoE. Sprzętowy obwód nie jest jedyną dopuszczalną architekturą: rozwiązanie sieciowe upraszcza okablowanie i diagnostykę, wydłuża natomiast czas reakcji, który wchodzi do obliczenia odległości bezpieczeństwa. Przy modernizacji rozbudowanych linii jest to realny kompromis, nie kwestia preferencji.
Odrębnego traktowania wymaga zatrzymanie awaryjne. PN-EN ISO 13850 wymaga ręcznie uruchamianego elementu z blokadą — typowo przycisku grzybkowego, dopuszczalne są także wyłączniki linkowe. Ekran dotykowy nie zastępuje tego elementu w żadnej konfiguracji, niezależnie od stopnia ochrony obudowy — pozostałe kryteria opisuje opracowanie o doborze panelu operatorskiego. Zatrzymanie awaryjne jest przy tym uzupełniającym środkiem ochronnym, a nie zabezpieczeniem: nie zastępuje osłony ani innych środków ochronnych i nie może być jedynym środkiem osiągnięcia wymaganej redukcji ryzyka.
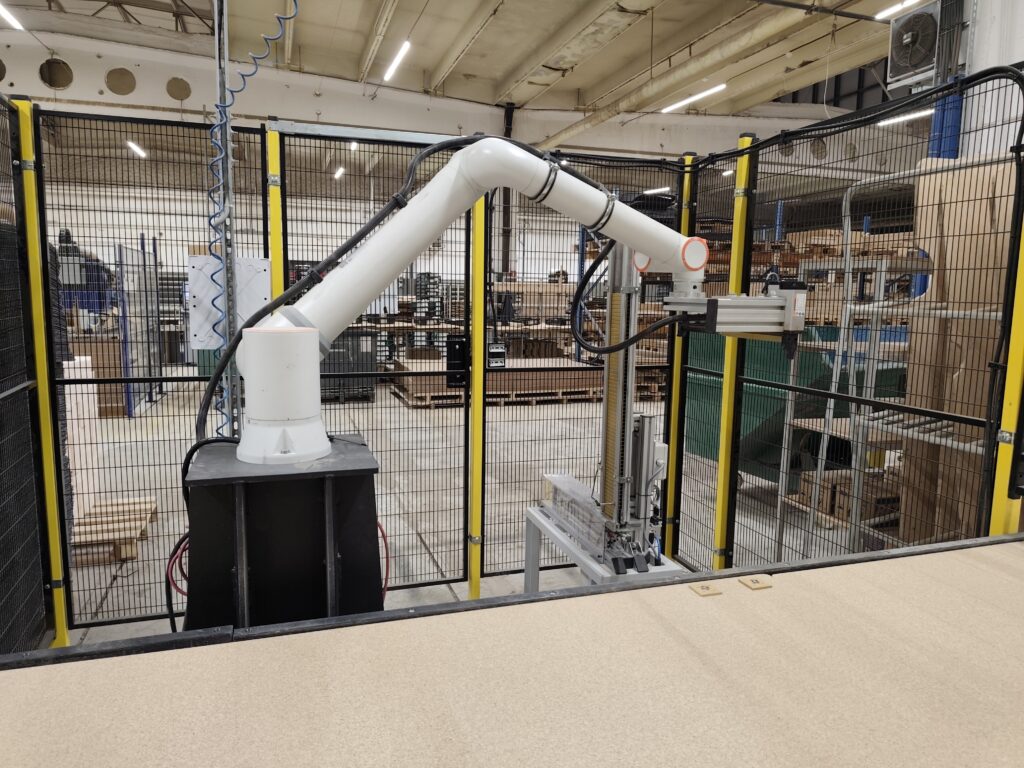
Jeżeli modernizacja obejmuje wprowadzenie robota, w praktyce stosuje się dodatkowo normy PN-EN ISO 10218-1 i PN-EN ISO 10218-2 w wydaniach z 2025 r. — zarówno przy nowej instalacji, jak i przy istotnej modyfikacji istniejącego stanowiska. Wydania te objęły także pracę współpracującą, opisaną wcześniej w specyfikacji ISO/TS 15066.
Park maszynowy bez znaku CE i modernizacja bez dokumentacji
Maszyny wprowadzone do obrotu w Polsce przed 1 maja 2004 r. — dniem akcesji, od którego obowiązuje u nas oznakowanie CE maszyn — zwykle nie mają znaku CE. Egzemplarz sprowadzony z innego państwa UE mógł je mieć wcześniej. Oznakowania nie nadaje się porządkowo, wyłącznie po to, by uzupełnić dokumentację starej maszyny. Jeżeli jednak taka maszyna zostanie poddana istotnej modyfikacji, podlega ocenie zgodności na zasadach ogólnych — i wtedy oznakowanie CE otrzymuje.
Niezależnie od tego maszyny użytkowane podlegają wymaganiom minimalnym określonym w rozporządzeniu Ministra Gospodarki z 30 października 2002 r. (Dz.U. nr 191, poz. 1596, z późn. zm.), a odpowiedzialność za ich spełnienie spoczywa na pracodawcy. Maszyny nabyte przed 1 stycznia 2003 r. musiały zostać dostosowane do tych wymagań do 1 stycznia 2006 r. (§ 34 rozporządzenia), a pracodawca odpowiada ponadto za ocenę i dokumentowanie ryzyka zawodowego (art. 226 pkt 1 Kodeksu pracy). Jeżeli modernizacja nie jest istotną modyfikacją, jest zatem prostsza formalnie, lecz nie zwalnia z oceny ryzyka.
W polskich zakładach częsta jest sytuacja, w której maszyna ma tabliczkę, ale nie ma dokumentacji — producent nie istnieje, urządzenie kupiono z drugiej ręki. Odpowiedź na pierwsze pytanie kwalifikacyjne jest wtedy niemożliwa, bo nie da się wykazać, co producent przewidział. Postępowanie sprowadza się do odtworzenia stanu wyjściowego: inwentaryzacji układu sterowania, archiwizacji programu, opisu funkcji bezpieczeństwa w stanie zastanym i oceny ryzyka dla maszyny takiej, jaka jest. Brak dokumentacji nie blokuje modernizacji, zmienia natomiast punkt wyjścia i powinien zostać uwzględniony w wycenie.
Dokumentacja przekazywana po odbiorze
Zakres dokumentacji przekazywanej po modernizacji jest wymierny i warto uzgodnić go w umowie. Pakiet obejmuje co najmniej:
- ocenę ryzyka wraz z uzasadnieniem kwalifikacji zmiany,
- wykaz funkcji bezpieczeństwa z poziomem wymaganym i osiągniętym oraz obliczeniami,
- protokół pomiaru rzeczywistych czasów zatrzymania i wyliczonych z nich odległości bezpieczeństwa,
- protokół testu funkcjonalnego każdej funkcji bezpieczeństwa,
- zaktualizowaną dokumentację elektryczną i instrukcję obsługi,
- kopię zapasową programu sterownika i panelu, konfiguracji sterownika bezpieczeństwa oraz parametrów napędów, w wersji edytowalnej,
- deklarację zgodności wraz z dokumentacją techniczną, jeżeli zmiana została zakwalifikowana jako istotna modyfikacja.
Najczęstsze błędy w zakładach
Mostkowanie blokad drzwi. Obejście wyłącznika tekturką albo śrubą to najczęstszy stan osłon ruchomych zastawany podczas oględzin maszyn przed modernizacją — obserwacja z własnych realizacji. Blokady dobiera się tak, aby ograniczyć możliwość ich obejścia w dający się przewidzieć sposób — przy modernizacji trzeba to sprawdzić fizycznie, nie na schemacie.
Kurtyna zamontowana bliżej, niż wynika z obliczenia. Odległość kurtyny wynika z rzeczywistego czasu zatrzymania, a ten po modernizacji napędów bywa inny niż przed nią. Wartość przyjęta z katalogu zamiast zmierzonej bywa błędem stwierdzanym przy odbiorze.
Utożsamianie zgodności komponentów ze zgodnością maszyny. Oznakowanie CE napędu, sterownika czy kurtyny nie przenosi się na stanowisko jako całość. Bezpieczeństwo powstaje na poziomie systemu i tam podlega ocenie.
Brak archiwizacji stanu wyjściowego. Przed rozpoczęciem prac należy zarchiwizować dotychczasowy program sterownika, dokumentację i deklaracje. Bez nich wykazanie, co dokładnie uległo zmianie, staje się niemożliwe — a to właśnie zakres zmiany decyduje o kwalifikacji. To pierwsza czynność do wykonania, jeszcze przed rozmową z integratorem.
Przykładem zakresu, który z reguły nie prowadzi do istotnej modyfikacji, jest modernizacja stacji CIP w mleczarni: w pierwszym etapie wymieniono wyłącznie panel operatorski, przenosząc na niego dotychczasową wizualizację, a sterownik S7 pozostał bez zmian. Każda późniejsza zmiana funkcji, na przykład dodatkowy program mycia, wymaga osobnej kwalifikacji. Wybór między modernizacją a zakupem nowej maszyny omówiono osobno we wpisie Modernizacja maszyny czy zakup nowej?; zakres prac opisuje strona Modernizacja maszyn.
Powyższe opisuje ogólny tryb postępowania; kwalifikacja konkretnej zmiany wymaga oceny wykonanej dla danego stanowiska.
Pytania i odpowiedzi
Czy modernizacja maszyny wymaga znaku CE?
Znak CE przy modernizacji maszyny jest wymagany wtedy, gdy zmiana ma charakter istotnej modyfikacji — to znaczy tworzy nowe zagrożenie lub zwiększa ryzyko już zidentyfikowane, a opanowanie tego ryzyka wymaga dodania osłon lub urządzeń ochronnych, co wiąże się ze zmianą istniejącego układu sterowania bezpieczeństwem, albo dodatkowych środków zapewniających stateczność lub wytrzymałość mechaniczną maszyny. Modernizacja przewidziana przez producenta i niezmieniająca ryzyka nie unieważnia dotychczasowej deklaracji zgodności.
Czy wymiana sterownika PLC wymaga nowego znaku CE?
Sama wymiana sterownika na nowszy, przy zachowaniu funkcji maszyny i dotychczasowego poziomu zapewnienia bezpieczeństwa, zwykle nie stanowi istotnej modyfikacji, a więc nie wymaga ponownego oznakowania CE. Przeniesienie programu na nowy sterownik może jednak zmienić czas cyklu i czasy reakcji; jeżeli sterownik uczestniczy w torze zatrzymania, czasy zatrzymania mierzy się po wymianie ponownie, a każdą funkcję bezpieczeństwa testuje się od nowa. W maszynach starszych funkcje bezpieczeństwa bywają zrealizowane w standardowej logice sterownika, przez co przeniesienie ich do sterownika lub obwodu bezpieczeństwa pociąga za sobą przebudowę obwodów bezpieczeństwa — i wtedy ponowna ocena jest konieczna, ponieważ zmiana programu wpływająca na funkcje bezpieczeństwa sama może być istotną modyfikacją.
Czy zwiększenie wydajności linii jest istotną modyfikacją?
Zwiększenie wydajności linii samo w sobie nie jest istotną modyfikacją — kryterium stanowi zmiana ryzyka, nie zmiana parametrów produkcyjnych. Wzrost wydajności bywa jednak skorelowany ze wzrostem prędkości elementów ruchomych, co może zmienić czasy zatrzymania i unieważnić wcześniejsze obliczenia odległości bezpieczeństwa.
Kto wystawia deklarację zgodności po modernizacji — zakład czy integrator?
Deklarację zgodności po modernizacji wystawia podmiot, który dokonał istotnej modyfikacji — zakład albo integrator; wynika to z przepisów, nie z umowy. Umowa zawarta przed rozpoczęciem prac powinna jednoznacznie wskazywać, kto dokonuje modyfikacji i kto przygotowuje dokumentację.
Czy maszyny z CE wymagają ponownej oceny po rozpoczęciu stosowania rozporządzenia 2023/1230?
Nie. Maszyny wprowadzone do obrotu przed 20 stycznia 2027 r. zgodnie z dyrektywą 2006/42/WE zachowują swój status, a samo rozpoczęcie stosowania rozporządzenia (UE) 2023/1230 nie wymusza ponownej oceny zgodności ani wymiany dokumentacji.
Który akt prawny stosuje się do modernizacji rozpoczętej przed 20 stycznia 2027 r.?
O zastosowaniu dyrektywy 2006/42/WE albo rozporządzenia (UE) 2023/1230 decyduje moment wprowadzenia zmodernizowanej maszyny do obrotu lub oddania jej do użytku (w praktyce odbiór i uruchomienie), a nie data zawarcia umowy ani rozpoczęcia prac. Modernizacja pojedynczej maszyny trwa od miesiąca do trzech od podpisania umowy do odbioru, a wizyta, koncepcja, oferta i umowa zajmują zwykle jeszcze 2–4 tygodnie, więc odbiór projektu rozpoczętego jesienią 2026 r. może przypaść już po 20 stycznia 2027 r. Dlatego kwestię tę rozstrzyga się na etapie planowania harmonogramu.
Wycena modernizacji
Jeżeli planujesz modernizację maszyny lub linii, rozstrzygnij kwestie zgodności, zanim ustalisz zakres prac. Na tym etapie kwalifikacja zmiany nie pociąga za sobą kosztów przeróbek — po odbiorze zwykle już tak. Automatyką i modernizacją maszyn zajmujemy się od 2014 roku i realizujemy projekty w całej Polsce. Wstępną kwalifikację zmiany omawiamy z Tobą podczas wizyty i w ofercie, a nie przy odbiorze; ostateczną potwierdza ocena ryzyka wykonana dla Twojej maszyny.
Typowa modernizacja pojedynczej maszyny mieści się w przedziale 30–50 tys. zł i zajmuje od miesiąca do trzech od podpisania umowy do odbioru; retrofit całej linii to zwykle 80–400 tys. zł. Po wizycie w zakładzie otrzymasz wycenę w ciągu 48 godzin. Wizyta i wstępna ocena są bezpłatne i do niczego nie zobowiązują.
Zadzwoń: +48 796 019 414, napisz: biuro@automation.net.pl albo wypełnij formularz kontaktowy. Pracujemy od poniedziałku do piątku w godzinach 8:00–16:00.