Automatyzacja w przemyśle spożywczym – higiena, stacja CIP i sterowanie
Czym automatyzacja w przemyśle spożywczym różni się od innych branż, jak działa stacja CIP i jak zmodernizowano ją w mleczarni bez wymiany sterownika.
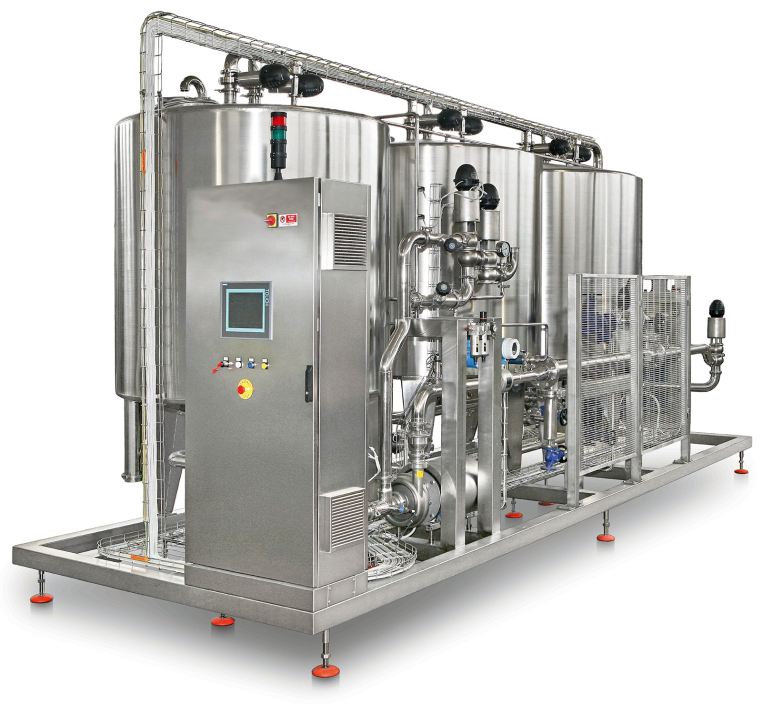
Automatyzacja w przemyśle spożywczym to sterowanie procesami produkcji i mycia w wykonaniu higienicznym: komponenty w strefie mycia muszą wytrzymać codzienne mycie ciśnieniowe środkami chemicznymi, mycie CIP jest osobnym sterowanym procesem, a parametry pasteryzacji i mycia trzeba zapisać na potrzeby systemu HACCP. W artykule omówiono strefy higieniczne według PN-EN 1672-2 i stopnie ochrony obudów, budowę i sterowanie stacji CIP oraz modernizację stacji CIP w mleczarni, w której nowy program mycia dodano bez zmiany programu sterownika.
Spis treści
Odrębność automatyzacji w przemyśle spożywczym na tle innych branż
Automatyzacja w przemyśle spożywczym różni się od automatyzacji w zakładzie metalowym lub meblarskim pod czterema względami, które należy uwzględnić już na etapie koncepcji.
Po pierwsze, higiena jest wymaganiem projektowym, nie eksploatacyjnym. W zakładzie metalowym czujnik lub obudowę dobiera się ze względu na drgania, pył i temperaturę; w zakładzie spożywczym decyduje to, czy element da się umyć i czy nie tworzy miejsca, w którym gromadzi się produkt i rozwijają się drobnoustroje. Szczelina pod głowicą czujnika, gwint bez uszczelnienia, kabel ułożony poziomo nad linią – każdy z tych szczegółów jest błędem projektowym.
Po drugie, mycie jest procesem produkcyjnym. Instalacje przetwórstwa mleka, napojów i soków myje się bez demontażu codziennie; zatrzymanie mycia zatrzymuje produkcję jak awaria linii. Po trzecie, parametry procesu są dowodem: rozporządzenie (WE) nr 852/2004 zobowiązuje zakład do prowadzenia systemu opartego na zasadach HACCP, w którym pasteryzacja jest w praktyce krytycznym punktem kontroli z obowiązkowym monitorowaniem i zapisem, a mycie i dezynfekcja – programem wstępnym, którego wykonanie i weryfikację również trzeba udokumentować. Po czwarte, surowiec ma ograniczoną trwałość: surowe mleko nawet schłodzone można przechowywać tylko krótko, a dostawy nie ustają, dlatego części zamienne i zdalna diagnostyka mają w mleczarni inne znaczenie niż w zakładzie metalowym.
Wymagania higieniczne dla automatyki: strefy, materiały, obudowy
Podstawą doboru komponentów jest podział maszyny na strefy według normy PN-EN 1672-2:2021-05 (EN 1672-2:2020; maszyny dla przemysłu spożywczego – wymagania z zakresu higieny i możliwości czyszczenia). Strefa spożywcza obejmuje powierzchnie stykające się z żywnością oraz takie, z których cokolwiek może spłynąć, skapać lub zostać wciągnięte do produktu; strefa spryskiwania to powierzchnie, na które produkt może się rozprysnąć, ale z których nie wraca do żywności; strefa niespożywcza obejmuje pozostałe. Ogólne wymagania higieniczne dla konstrukcji maszyn określa PN-EN ISO 14159:2008 (norma jest w rewizji), a każdy element w strefie spożywczej – uszczelka, wąż, zawór, czujnik – musi spełniać wymagania rozporządzenia (WE) nr 1935/2004 o materiałach do kontaktu z żywnością, co dostawca powinien potwierdzić deklaracją zgodności.
| Strefa wg PN-EN 1672-2 | Materiał i powierzchnia | Stopień ochrony | Przykład komponentu automatyki |
|---|---|---|---|
| spożywcza | stal 1.4404 (AISI 316L) lub 1.4301 (AISI 304), Ra ≤ 0,8 µm, uszczelnienia zgodne z 1935/2004, bez szczelin, samoopróżnianie | IP69 / IP69K, wykonanie higieniczne | czujnik temperatury i przewodności w rurociągu, sonda poziomu w zbiorniku, zawór z głowicą sterującą |
| spryskiwania | stal nierdzewna, powierzchnie gładkie i pochylone, kable w wersji odpornej na środki chemiczne | IP69 / IP69K | czujnik indukcyjny, złącze M12 z nakrętką ze stali nierdzewnej, silnik w obudowie do mycia |
| niespożywcza | stal nierdzewna lub malowana, zabudowa poza strefą mycia | IP65–IP66 (w strefie mycia IP69 / IP69K) | szafa sterownicza, panel operatorski w drzwiach szafy, falowniki |
Materiały. W mleczarni chlorki są codziennością (dezynfekcja chlorowa, serwatka), dlatego dla wymienników ciepła i elementów dezynfekowanych chlorem wybiera się stal 1.4404; podchloryn stosuje się jednak na zimno, krótko i ze spłukaniem – na gorąco może powodować korozję wżerową także stali 1.4404, a stali 1.4301 już powyżej 40 °C. Chropowatość Ra ≤ 0,8 µm wynika z zaleceń EHEDG; wyższą wartość dopuszcza się po badaniu czyszczalności.
Stopień ochrony obudów. Powodem, dla którego automatyka w strefie mycia potrzebuje IP69, nie jest mycie CIP w obiegu, lecz mycie powierzchni otwartych: pianowanie i spłukiwanie ciśnieniowe. IP69 według PN-EN 60529 (zmiana A2:2014) oznacza odporność na strumień wody o temperaturze 80 °C pod ciśnieniem 80–100 bar z odległości 100–150 mm, przez 30 s pod każdym z czterech kątów (0°, 30°, 60°, 90°) przy obracającej się próbce; IP69K to oznaczenie równoważnego testu z normy motoryzacyjnej ISO 20653 (dawniej DIN 40050-9). Wysoki stopień ochrony nie zwalnia z dobrej praktyki zabudowy: kable prowadzi się tak, aby woda spływała od złącza, a w strefie spożywczej zaleca się złącza w wersji higienicznej. Nie zastępuje też wykonania przeciwwybuchowego – w proszkowniach i przy etanolu strefy zagrożenia wybuchem klasyfikuje się według dyrektywy 1999/92/WE, a aparaturę dobiera się w kategorii ATEX odpowiedniej dla strefy (dyrektywa 2014/34/UE).
Szafy sterownicze i panele operatorskie. Szafę z falownikami i sterownikiem sytuuje się poza strefą mycia, a jeżeli musi stać w hali – w wykonaniu ze stali nierdzewnej, z uszczelnionymi przepustami, pochylonym dachem i grzałką antykondensacyjną sterowaną higrostatem, aby wnętrze nie schładzało się poniżej punktu rosy. Front panelu operatorskiego (HMI) dobiera się do miejsca zabudowy: IP65 w drzwiach szafy poza strefą mycia, IP66 w hali bez mycia ciśnieniowego, IP69 lub IP69K na pulpicie w strefie mycia; folia frontowa musi być odporna na środki dezynfekcyjne, a interfejs – obsługiwalny w rękawicach. Kryteria doboru omówiono we wpisie „Panel HMI w praktyce – jak dobrać panel operatorski do maszyny”.
Stacja CIP – budowa i automatyka sterowania
Stacja CIP (Clean-in-Place) to zespół urządzeń do mycia rurociągów, zbiorników, pasteryzatorów i innych urządzeń procesowych bez ich demontażu, przez przetłaczanie kolejno wody i roztworów myjących według zaprogramowanej sekwencji. Typowy program obejmuje płukanie wstępne wodą (usunięcie resztek produktu), mycie roztworem alkalicznym (usunięcie tłuszczów i białek), płukanie pośrednie, mycie roztworem kwaśnym (usunięcie kamienia mlecznego, czyli osadu fosforanu wapnia z białkiem, oraz osadów mineralnych), płukanie końcowe wodą o jakości wody pitnej oraz – zależnie od procesu – dezynfekcję chemiczną lub gorącą wodą. Typowe parametry: roztwór alkaliczny 1–2% NaOH w 70–80 °C (przy wymiennikach ciepła do 85 °C), roztwór kwaśny 0,5–1,5% w 55–65 °C, faza chemiczna 10–20 min, dezynfekcja termiczna wodą o temperaturze co najmniej 85 °C na powrocie przez co najmniej 10 min; fazę kwaśną stosuje się codziennie przy wymiennikach ciepła, w obiegach zimnych okresowo.
Skuteczność każdej fazy zależy od czterech czynników koła Sinnera – chemii (rodzaj i stężenie środka), temperatury, czasu i działania mechanicznego – a osłabienie jednego trzeba zrównoważyć wzmocnieniem innego. Działaniem mechanicznym jest w rurociągu przepływ o prędkości co najmniej 1,5 m/s, liczonej dla największej średnicy w obiegu (zalecenie EHEDG; praktycznie 1,5–2,5 m/s), a w zbiorniku – uderzenie strumienia z głowicy myjącej. Zadaniem układu sterowania jest utrzymanie przepływu, temperatury i stężenia oraz odliczanie czasu fazy dopiero od chwili, gdy warunki zostały osiągnięte na linii powrotnej do stacji.
Stacja składa się ze zbiorników roztworów (alkalicznego, kwaśnego, wody odzyskanej z płukań i wody czystej), pomp zasilających i powrotnych, wymiennika ciepła, pomp dozujących koncentraty, armatury zaworowej kierującej medium do wybranego obiegu oraz czujników. W stacjach z odzyskiem woda z płukania końcowego służy do płukania wstępnego kolejnego cyklu; małe stacje i stacje pasteryzatorów pracują często bez odzysku. W układzie sterowania kluczowe są następujące pomiary:
- przewodność na linii powrotnej – wykrywa granicę faz (woda, roztwór alkaliczny, roztwór kwaśny) i rozstrzyga, czy roztwór odzyskać do zbiornika, czy skierować do ścieku; jej spadek do wartości wody czystej jest kryterium zakończenia płukania końcowego, czyli wskaźnikiem braku pozostałości ługu i kwasu;
- przewodność w zbiorniku roztworu – utrzymanie stężenia przez dozowanie koncentratu;
- temperatura na powrocie – warunek startu odliczania czasu fazy (temperatura na zasilaniu służy regulacji wymiennika);
- przepływ i ciśnienie na zasilaniu – potwierdzenie działania mechanicznego; zatkana głowica myjąca objawia się spadkiem przepływu przy wzroście ciśnienia;
- poziom w zbiornikach – ochrona pomp przed suchobiegiem, dolewanie wody i bilans obiegu wskazujący nieszczelność;
- położenie zaworów – potwierdzenie zwrotne z głowic sterujących; bez niego sterownik nie może uruchomić pompy.
Sterownik PLC prowadzi program jako sekwencję faz. Wejście do programu wymaga zwolnienia obiektu do mycia (zbiornik pusty, właz zamknięty, zawory produktowe zamknięte, droga przepływu potwierdzona); każda faza ma warunek startu odliczania, czas trwania, warunek wyjścia i reakcję na zakłócenie – brak przepływu lub temperatury wstrzymuje odliczanie, a po przekroczeniu limitu czasu wywołuje alarm i powtórzenie fazy albo przerwanie programu z opróżnieniem obiegu. Parametry są zapisane jako receptury, osobne dla każdego obiektu mycia. Rozdzielenie obiegu CIP od obiegu produktu zapewnia się konstrukcyjnie – zaworami dwugniazdowymi z przestrzenią przeciekową albo panelami przełącznymi – a sterownik uruchamia pompę dopiero po potwierdzeniu położenia zaworów; to blokada procesowa chroniąca produkt, odrębna od funkcji bezpieczeństwa chroniących ludzi. Wartości z każdego cyklu archiwizuje się; ten zapis jest dowodem realizacji programu wstępnego w systemie HACCP i materiałem do optymalizacji zużycia wody, środków chemicznych i energii.
Modernizacja stacji CIP w mleczarni – nowy program mycia bez zmiany sterownika
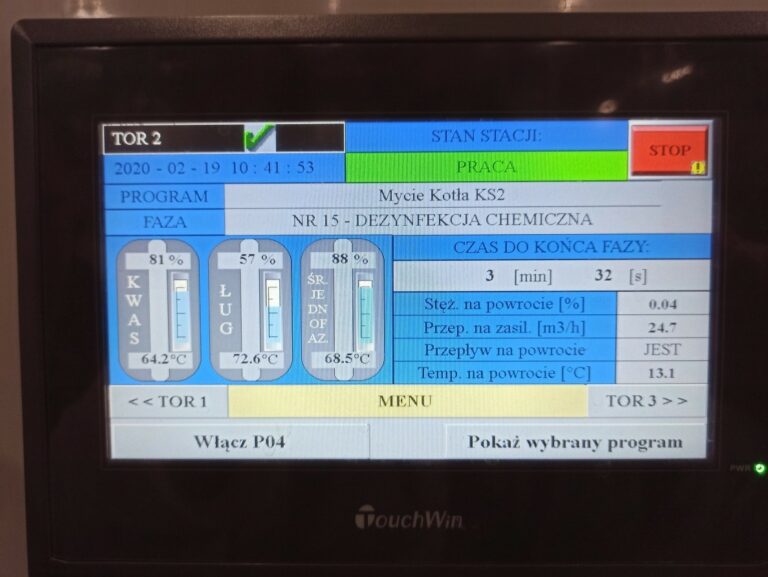
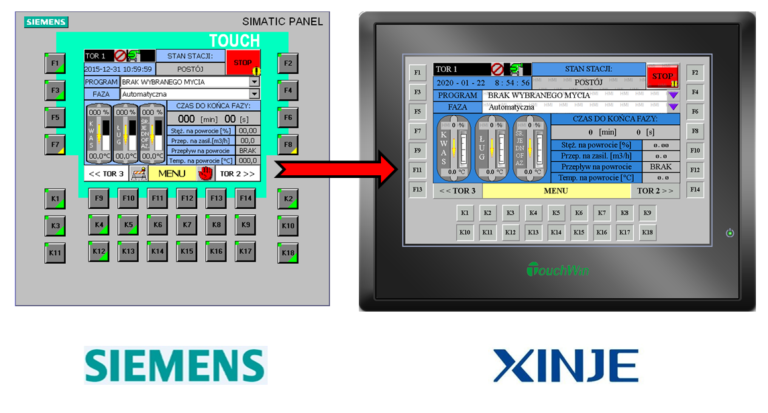
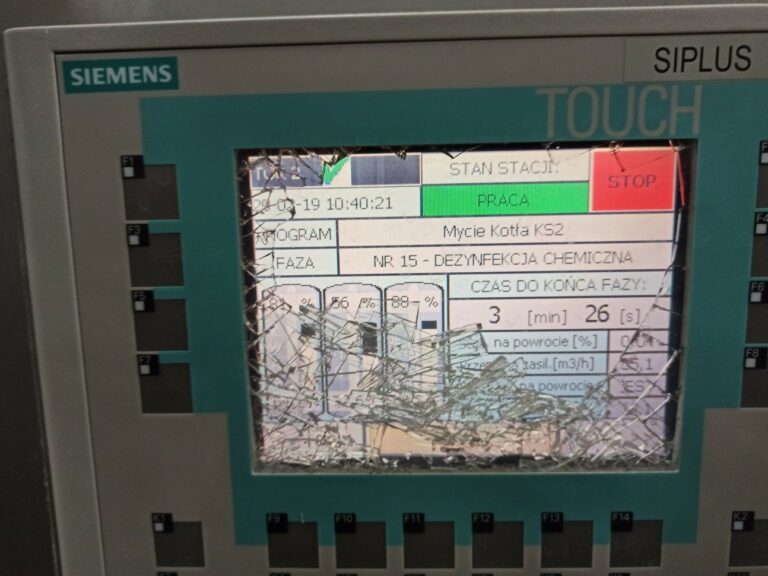
W jednej z mleczarni uszkodzeniu uległ panel operatorski Siemens z serii OP 177 sterujący stacją CIP; bez panelu stacja nie mogła uruchomić żadnego programu mycia, a wymiana na oryginalny panel wiązałaby się z wysokim kosztem i długim czasem dostawy. Istniejącą wizualizację odwzorowano na panelu Xinje TG765-ET zabudowanym w drzwiach szafy sterowniczej, a komunikację ze sterownikiem Siemens S7-300 skonfigurowano od nowa przez interfejs PROFINET sterownika. Sterownik wraz z programem oraz instalacja pozostały bez zmian, zachowano układ ekranów, alarmy i historię danych. Oszczędność wyniosła około 70% względem ceny oryginalnego panelu, a realizacja zajęła niecały tydzień od zamówienia i nie wymagała szkolenia operatorów. Szczegóły opisano w realizacji „Modernizacja stacji CIP w mleczarni – panel Xinje TG”.
Z punktu widzenia automatyki w mleczarni istotny jest drugi etap, wykonany po wymianie panelu. Na życzenie zakładu dodano kolejny program mycia bez modyfikacji programu w sterowniku S7-300: nastawy dodatkowego programu zapisano w rejestrach pamięci panelu, a skrypty w języku C uruchamiane na panelu zastępują parametry istniejącego programu w pamięci sterownika. Taka rozbudowa pociąga za sobą trzy obowiązki uzgadniane z technologiem: zmianę programu mycia traktuje się jak zmianę w zwalidowanym procesie i laboratorium zakładu powtarza walidację skuteczności; dostęp do nastaw zabezpiecza się poziomami uprawnień; nastawy z panelu zapisuje się także w projekcie panelu i w dokumentacji, aby kolejna awaria panelu nie oznaczała utraty programu, a w zapisach mycia rozróżnia się program bazowy od dodatkowego i rejestruje parametry odczytane zwrotnie ze sterownika. Niezależnie od tego pracodawca ocenia, czy nowe nastawy nie zwiększają ryzyka dla obsługi. Pozostawiony sterownik należy do rodziny wycofywanej przez Siemensa: od 1 października 2025 r. jednostki centralne i moduły wejść/wyjść S7-300 można nabyć już tylko jako części zamienne w ilościach serwisowych lub oddać do naprawy, a jako następcę producent wskazuje S7-1500. Przejście na nowy sterownik warto zatem zaplanować, zanim wyczerpią się zapasy serwisowe. Zakres modernizacji można dobrać do budżetu – od wymiany samego panelu po wymianę sterownika; warianty omówiono we wpisie „Modernizacja maszyny czy zakup nowej”.
Najczęściej automatyzowane procesy w zakładzie spożywczym
Poza myciem automatyzacja w przemyśle spożywczym koncentruje się na kilku obszarach, w których sterowanie przynosi powtarzalność jakości, oszczędność surowca i dokumentację procesu.
- Obróbka cieplna – pasteryzacja z regulacją temperatury, przetrzymywaczem i zaworem zawracającym, który przy spadku temperatury na wyjściu przetrzymywacza poniżej zadanej kieruje produkt z powrotem do zbiornika wyrównawczego; każde zawrócenie i przebieg temperatury są rejestrowane. Dla mleka parametry pasteryzacji (72 °C przez 15 s lub równoważne) i obowiązek rejestracji wynikają z rozporządzenia (WE) nr 853/2004 w związku z zał. II rozdz. XI rozporządzenia 852/2004.
- Dozowanie i receptury – wagowe lub przepływowe dozowanie składników według receptur z panelu, z zapisem partii i ilości.
- Napełnianie, zamykanie, etykietowanie – sterowanie maszynami pakującymi, kontrola wagi netto i obecności zamknięcia, integracja z systemami znakowania.
- Koniec linii – formowanie kartonów, pakowanie zbiorcze i paletyzacja; warunki, w których robot zastępuje pracę ręczną przy linii, omówiono we wpisie „Robotyzacja paletyzacji i pakowania”, a przykładem sterowania maszyny pakującej jest urządzenie do formowania kartonów ze sterownikiem PLC.
- Kontrola jakości i identyfikowalność – wagi kontrolne, detekcja metali, systemy wizyjne sprawdzające etykiety i zamknięcia, rejestracja danych partii w systemie zakładu.
- Modernizacja istniejących maszyn – wymiana wyeksploatowanych sterowników i paneli w maszynach ze sprawną mechaniką; najczęściej pierwszy projekt, ponieważ daje szybki efekt bez ingerencji w proces. Zakres usług opisano na stronach modernizacji maszyn oraz paneli HMI i sterowników PLC.
Uruchomienie i dokumentacja automatyki w zakładzie spożywczym
Okna na uruchomienia są krótkie i przypadają często w nocy lub w weekend; harmonogram ustala się z technologiem, a prace prowadzi się według zasad higieny zakładu. Funkcje bezpieczeństwa chroniące ludzi – blokada włazu zbiornika w trakcie mycia, blokada dostępu do strefy dozowania koncentratów – projektuje się według PN-EN ISO 13849-1:2023-09, z wymaganym poziomem PLr wyznaczonym z oceny ryzyka osobno dla każdej funkcji; roztwory myjące i dezynfekcyjne o temperaturze do 85 °C są zagrożeniem chemicznym i termicznym, a gorąca woda do dezynfekcji termicznej – termicznym, dlatego stanowisko wyposaża się w sygnalizację „CIP w toku” i natrysk ratunkowy, a zatrzymanie awaryjne pozostaje środkiem uzupełniającym.
Rejestracja danych wymaga określenia zakresu: panel operatorski zapisuje trendy i historię alarmów w pamięci wewnętrznej o ograniczonej pojemności i eksportuje je na nośnik USB jako pliki CSV, natomiast dłuższa retencja, ochrona zapisów przed modyfikacją i integracja z systemem zakładu wymagają rejestratora, systemu SCADA lub bramki danych – zależności między nimi opisano we wpisie „Systemy SCADA i MES”. Zapisy elektroniczne mogą zastąpić ręczne karty tylko wtedy, gdy plan HACCP je uwzględnia, a zapisy są kopiowane i przeglądane w udokumentowany sposób. Dokumentacja po zakończeniu prac obejmuje schemat technologiczny z punktami pomiarowymi, listę sygnałów i mapę rejestrów, opis receptur, zestawienie faz każdego programu mycia z warunkami startu i wyjścia, kopie zapasowe projektu panelu i programu sterownika oraz protokół uruchomienia. Walidacja skuteczności mycia pozostaje po stronie laboratorium zakładu; integrator dostarcza zapisy parametrów, na których się ona opiera. Zdalna diagnostyka przez połączenie internetowe pozwala sprawdzić stan sterowania bez wizyty; sterownika nie udostępnia się przy tym bezpośrednio w internecie. Od 3 kwietnia 2026 r. przedsiębiorstwo co najmniej średniej wielkości, prowadzące w skali przemysłowej produkcję lub przetwarzanie żywności, jest co do zasady podmiotem ważnym w rozumieniu znowelizowanej ustawy o krajowym systemie cyberbezpieczeństwa, wdrażającej dyrektywę (UE) 2022/2555 (NIS2). Taki podmiot musi wdrożyć system zarządzania bezpieczeństwem informacji, obejmujący m.in. politykę kontroli dostępu oraz bezpieczeństwo łańcucha dostaw produktów i usług ICT; przedsiębiorstwa objęte ustawą od dnia jej wejścia w życie mają na to 12 miesięcy, czyli czas do 3 kwietnia 2027 r. W niewiążących wyjaśnieniach Ministerstwo Cyfryzacji wskazuje, że ustawowa definicja systemu informacyjnego obejmuje także systemy automatyki przemysłowej, i zaleca uwierzytelnianie wieloskładnikowe między innymi przy zdalnym logowaniu – w takim zakładzie dotyczy to również połączeń serwisowych wykorzystywanych do diagnostyki.
Pytania i odpowiedzi
Co to jest stacja CIP i z czego się składa?
Stacja CIP (Clean-in-Place) to zespół urządzeń do mycia rurociągów, zbiorników i urządzeń procesowych bez ich demontażu. Składa się ze zbiorników roztworów i wody, pomp zasilających i powrotnych, wymiennika ciepła, pomp dozujących koncentraty, armatury zaworowej i czujników; sterownik PLC prowadzi zaprogramowaną sekwencję płukań i faz mycia, kontrolując temperaturę, przepływ, stężenie i czas każdej fazy. Stosuje się ją w mleczarniach, browarach, rozlewniach napojów i zakładach przetwórstwa owoców.
Czym różni się IP69 od IP69K?
IP69 to stopień ochrony według PN-EN 60529 (zmiana A2:2014) potwierdzający odporność obudowy na strumień wody o temperaturze 80 °C pod ciśnieniem 80–100 bar z bliskiej odległości, a IP69K – oznaczenie równoważnego testu z normy motoryzacyjnej ISO 20653. W praktyce przemysłowej oba są stosowane zamiennie; w specyfikacji należy podać, której normy dotyczy deklaracja producenta.
Czy można dodać nowy program mycia do stacji CIP bez zmiany programu sterownika?
Tak, jeżeli nowy program jest wariantem parametrów programu istniejącego: nastawy zapisuje się w rejestrach panelu operatorskiego, a skrypty panelu zastępują parametry w pamięci sterownika bez zmiany jego programu – w ten sposób rozbudowaliśmy stację CIP ze sterownikiem S7-300 w jednej z mleczarni. Zmiana wymaga oceny ryzyka nowych nastaw przez pracodawcę, powtórzenia walidacji skuteczności mycia przez zakład, zabezpieczenia nastaw poziomami uprawnień oraz zapisania ich w dokumentacji i kopii projektu panelu. Program o innej sekwencji faz wymaga już zmiany w sterowniku.
Jak długo trwa cykl mycia CIP?
Typowo od 45 do 90 min dla zbiornika i od 1,5 do 2,5 h dla pasteryzatora z pełnym programem alkalicznym, kwaśnym i dezynfekcją termiczną; krótkie płukanie rurociągu między produktami trwa kilka minut, ale nie jest pełnym cyklem CIP. Pomiar przewodności skraca płukania, natomiast odliczanie czasu fazy od osiągnięcia warunków na powrocie wydłuża cykl względem prostego zegara – w zamian daje pewność, że cały obieg był myty w zadanych warunkach.
Jakie normy obowiązują dla maszyn w przemyśle spożywczym?
Wymagania higieniczne dla maszyn określają PN-EN 1672-2:2021-05 i PN-EN ISO 14159:2008, wymagania dla materiałów w strefie spożywczej – rozporządzenie (WE) nr 1935/2004, zasady higieny produkcji – rozporządzenia (WE) nr 852/2004 i 853/2004, a bezpieczeństwo maszyn – dyrektywa 2006/42/WE (od 20 stycznia 2027 r. rozporządzenie (UE) 2023/1230) oraz PN-EN ISO 12100 i PN-EN ISO 13849-1. Do 19 stycznia 2027 r. domniemanie zgodności w zakresie higieny daje wydanie PN-EN 1672-2+A1:2009 (edycja 2020 nie figuruje w wykazie norm zharmonizowanych do dyrektywy 2006/42/WE); od 20 stycznia 2027 r. rozstrzyga wykaz norm do rozporządzenia (UE) 2023/1230, który należy sprawdzić przed powołaniem się na domniemanie.
Wycena automatyzacji w Twoim zakładzie spożywczym
Modernizacja sterowania istniejącej maszyny mieści się w przedziale 30–50 tys. zł, półautomat – 50–150 tys. zł, stanowisko zrobotyzowane – 150–500 tys. zł; wymiana samego panelu operatorskiego jest zwykle tańsza – w opisanej mleczarni zrealizowano ją w niecały tydzień od zamówienia. Składniki kosztów omówiono we wpisie „Ile kosztuje automatyzacja linii produkcyjnej”. O miejscu w tych przedziałach decydują wykonanie higieniczne komponentów, zakres rejestracji danych i ilość pracy w krótkich oknach między produkcją a myciem.
Jeśli w Twoim zakładzie stacja CIP, pasteryzator albo linia pakująca pracuje na sterowaniu, dla którego kończą się części, albo jeśli parametry procesu nadal zapisujesz ręcznie – pokaż nam instalację. Przyjeżdżamy i razem z Twoim technologiem oglądamy sterowanie oraz dokumentację, a w ciągu 48 h od wizyty przesyłamy wstępną wycenę z zakresem prac. Wizyta i wstępna ocena są bezpłatne i do niczego nie zobowiązują.
Zadzwoń: +48 796 019 414, napisz na biuro@automation.net.pl albo wypełnij formularz kontaktowy. Realizacje prowadzimy w całej Polsce.