Komponenty Xinje w modernizacjach i maszynach na zamówienie – kryteria doboru paneli HMI, falowników i serwonapędów
Dobór paneli HMI, falowników i serwonapędów Xinje w modernizacjach i maszynach: interfejsy, Modbus RTU/TCP, EtherCAT i przypadki, gdy Xinje nie jest wyborem.

Dobór komponentów Xinje – paneli HMI, falowników i serwonapędów – w modernizacjach i maszynach na zamówienie rozstrzygają cztery grupy kryteriów technicznych: interfejsy komunikacyjne, wymagania funkcjonalne (w tym bezpieczeństwa), warunki zabudowy oraz narzędzia programowe i dokumentacja. Marka i cena są kryteriami dodatkowymi, które wchodzą do rachunku dopiero wtedy, gdy komponent spełnia warunki techniczne.
Automation Dariusz Kulik działa od 2014 roku jako integrator automatyki i prowadzi sklep xinje.pl (dystrybucja Xinje w Polsce). Ten interes handlowy wymaga ujawnienia, dlatego wpis obejmuje także przypadki, w których Xinje nie jest właściwym wyborem. Kryteria doboru samego panelu i samego napędu opisano osobno we wpisach „Panel HMI w praktyce – jak dobrać panel operatorski do maszyny” oraz „Serwo czy falownik?”; tutaj omówiono styk komponentów: interfejsy i protokoły (Modbus RTU, Modbus TCP, EtherCAT), kontrole przed wyborem oraz przykłady z opublikowanych realizacji.
Spis treści
Kryteria doboru komponentów w modernizacjach i maszynach na zamówienie
W modernizacji zakres wyboru wyznacza istniejąca instalacja, a w maszynie na zamówienie – specyfikacja klienta i projekt własny. W pierwszym przypadku sterownik, sieć, wycięcie w drzwiach szafy i silniki są dane, a komponent musi się do nich dopasować. W drugim swoboda jest większa, lecz ograniczają ją wymagania użytkownika, na przykład wykaz dopuszczonych marek. Przed wyborem komponentu sprawdza się pięć grup danych (cztery techniczne i wymagania organizacyjne użytkownika):
- interfejsy – porty i protokoły po obu stronach połączenia (RS485, Ethernet, EtherCAT, PROFINET, wejście impulsowe), a nie sama obecność złącza;
- funkcje wynikające z oceny ryzyka – w tym funkcje bezpieczeństwa napędu, które zależą od wykonania konkretnego modelu;
- zabudowa i zasilanie – wycięcie i głębokość panelu, napięcie i liczba faz, przewody dobrane do serii napędu i silnika;
- programowanie i dokumentacja – narzędzie do wizualizacji lub konfiguracji napędu, możliwość odtworzenia istniejącego projektu, wersja instrukcji odpowiadająca danemu wykonaniu;
- wymagania organizacyjne użytkownika – ujednolicenie marki, części zamienne, umowy serwisowe.
Panele HMI – porty, wycięcie i platforma programowa
O przydatności panelu w modernizacji decydują liczba i rodzaj portów oraz wycięcie montażowe, a dopiero potem przekątna. W ofercie sklepu panele HMI Xinje występują m.in. w seriach TS2, TS3, TS5 (z odmianą TS5D) oraz starszej serii TG. Według opisu w sklepie panele mają gotowe sterowniki protokołów Modbus RTU po RS485 i Modbus TCP po Ethernecie, dlatego współpracują także ze sterownikami innych producentów; instrukcja producenta wymienia między innymi Siemens S7-1200 i S7-200 Smart. Różnice istotne przy doborze:
- TS2 ma złącza COM1 (RS232) i COM2 (RS485) wyprowadzone na jednym złączu, które instrukcja opisuje jako jeden port szeregowy; TS3, TS5 i TS5D mają dwa niezależne porty, co umożliwia jednoczesne połączenie ze sterownikiem i z falownikiem;
- Ethernet występuje w TS2 i TS3 tylko w wersjach -E, a w TS5 i TS5D w każdym modelu (w serii TG – w wersjach -ET);
- Wi-Fi, 4G, wysyłanie danych do chmury (MQTT), zdalny podgląd VNC i podgląd kamery IP są dostępne spośród paneli TS tylko w TS5 i TS5D;
- wszystkie panele TS mają czteroprzewodowy ekran rezystancyjny, a nie pojemnościowy.
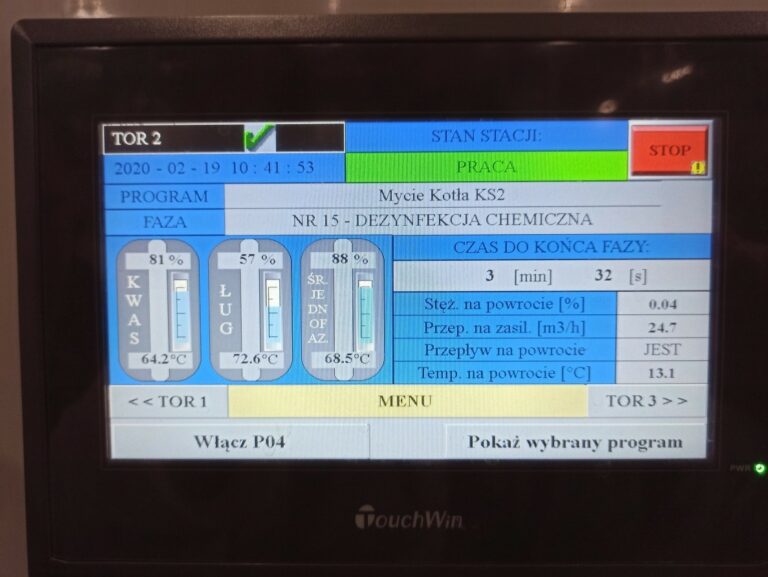
Wycięcie montażowe wymaga porównania z rysunkiem wymiarowym, ponieważ równa przekątna nie oznacza identycznego otworu: w zestawieniu zamienników sklepu wskazano panel 10,1″ innego producenta, którego otwór jest wyższy o ok. 22 mm od wycięcia paneli TS 10,1″, co wymaga ramki lub przeróbki. Wizualizacji nie przenosi się też automatycznie: panele TS programuje się w programie TouchWin Pro, panele TG w starszym programie TouchWin, a ekrany z paneli innych producentów trzeba odtworzyć w nowym środowisku. Według producenta serie TS obejmują funkcje TG, dlatego w nowym projekcie TG wybiera się głównie przy wymianie panelu TG z gotowym projektem albo gdy potrzebna jest przekątna lub wersja niedostępna w TS; na panelach TG wykonano też opisane niżej realizacje stacji CIP i półautomatu. Zakres usług w tym obszarze opisano na stronie panele HMI i sterowniki PLC.
Falowniki VH1 i VH6 – zasilanie, sterowanie i komunikacja
Falownik dobiera się do prądu znamionowego i mocy z tabliczki silnika oraz do sieci zasilającej, a dopiero potem do sposobu sterowania i komunikacji. Falowniki Xinje VH1 i VH6 różnią się zasilaniem i funkcjami. W ofercie sklepu VH1 występuje w wersjach 1×230 V (0,4–2,2 kW) i 3×400 V (0,4–15 kW), pracuje w trybach U/f i wektorowym bez enkodera (SVC), ma port RS485 z Modbus RTU, a wersja z oznaczeniem -B – chopper hamowania. VH6 jest wykonaniem wyłącznie 3×400 V (3,7–45 kW) i dodatkowo oferuje sterowanie wektorowe z enkoderem (FVC, z kartą enkodera) oraz karty EtherCAT, CANopen i wejść/wyjść; RS485 jest w nim dostępny w wersjach z kartą komunikacyjną.
W doborze trybu sterowania U/f wystarcza do pomp i wentylatorów, SVC zapewnia wyższy moment przy małej prędkości, a FVC – dokładną prędkość i pełny moment od zera. Do sterowania z PLC wykorzystuje się Modbus RTU po RS485 (jednym przewodem zadaje się częstotliwość i odczytuje stan napędu) albo wejścia cyfrowe i analogowe. Przy częstym hamowaniu dużej bezwładności lub opuszczaniu ciężaru przewiduje się rezystor hamujący. Ponieważ z sieci jednofazowej pracuje tylko VH1, a EtherCAT i CANopen wymagają VH6, wybór serii bywa przesądzany przez zasilanie i magistralę, a nie przez moc. Podział zadań między falownik a serwonapęd omówiono we wspomnianym wpisie o doborze napędu.
Serwonapędy DS5 i silniki MS6 – interfejs sterowania, oznaczenia i wykonania
Rodzaj interfejsu sterowania wyznacza wariant napędu DS5, dlatego wybór zaczyna się od możliwości sterownika, a nie od mocy. W ofercie sklepu serwonapędy DS5 i silniki MS6 występują w wariantach: DS5L2 – wejście impulsowe (impuls i kierunek, A/B, CW/CCW) do 500 kpps w sygnale różnicowym i do 200 kpps w sygnale 24 V z otwartym kolektorem, z RS485 Modbus; DS5K2 – impulsy oraz wejście analogowe ±10 V; DS5C2 – EtherCAT (CoE, CiA 402); DS5P – PROFINET. Przy sterowaniu impulsowym należy sprawdzić, czy wyjście impulsowe sterownika osiąga wymaganą częstotliwość. Serie 1 (DS5C1, DS5L1, DS5K1) są według sklepu wycofywane, więc nowe projekty planuje się na serii 2.
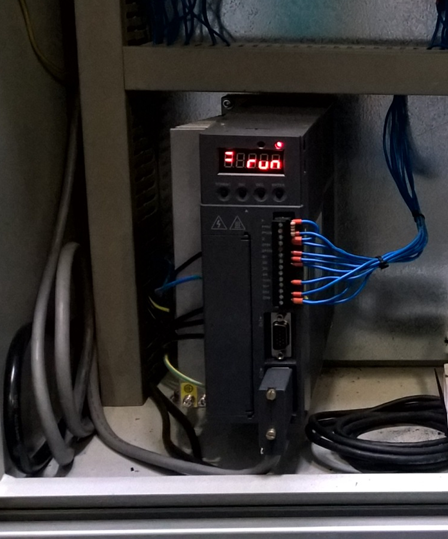
Symbol napędu zawiera informacje istotne przy zamówieniu. W oznaczeniu DS5C2-20P7-PTA-FS litera C oznacza EtherCAT (L – wykonanie impulsowe), cyfra 2 serię 2, 20P7 napięcie 220 V i moc 0,75 kW, a przyrostek -FS wykonanie z funkcją STO; napęd bez tego przyrostka STO nie ma; znaczenia członu PTA dokumentacja producenta nie objaśnia, więc nie jest tu interpretowany. Silniki MS6 opisuje inercja (S – niska, G – średnia, H – wysoka), kołnierz, rodzaj enkodera oraz obecność hamulca (litera Z). Enkoder absolutny wieloobrotowy jest opcją silnika, a utrzymanie pozycji po wyłączeniu zasilania wymaga baterii w przewodzie enkodera; przy enkoderze inkrementalnym oś wymaga bazowania po włączeniu.
Dobór mechaniczny opiera się na momencie wymaganym na osi (T = 9550·P/n, gdzie P w kW, a n w obr/min), momencie szczytowym przy przyspieszaniu oraz stosunku momentu bezwładności obciążenia do momentu bezwładności wirnika, którego wartość graniczna według katalogu wynosi od 10 do 30 razy, zależnie od silnika (w praktyce dla osi dynamicznych przyjmuje się wartości znacznie niższe, jak opisano we wpisie o doborze napędu). Osie pionowe zwykle wymagają silnika z hamulcem (albo mechanizmu samohamownego), a przy częstym hamowaniu – rezystora hamowania. Do każdego kompletu należą dwa przewody, zasilający i enkoderowy, dobierane do serii napędu, kołnierza i wersji z hamulcem.
Współpraca komponentów – Modbus RTU, Modbus TCP i EtherCAT
W typowym układzie panel komunikuje się ze sterownikiem po Ethernecie (Modbus TCP) lub RS485 (Modbus RTU), a sterownik z napędami – po EtherCAT, impulsami albo Modbus RTU. Schemat w sklepie przedstawia taką hierarchię: panel HMI – sterownik PLC po Ethernecie, a sterownik – falownik, serwonapęd i napęd krokowy po EtherCAT; w praktyce medium wynika z tego, co udostępniają sterownik i napęd.
| Relacja | Medium i protokół | Warunek po stronie komponentu |
|---|---|---|
| panel HMI – sterownik PLC | Modbus TCP (Ethernet) lub Modbus RTU (RS485) | port RJ45: TS5 i TS5D w każdym modelu, TS2 i TS3 w wersjach -E, TG w wersjach -ET; RS485 mają wszystkie panele TS |
| sterownik PLC – falownik | Modbus RTU (RS485), wejścia i wyjścia przewodowe, EtherCAT | RS485 w VH1, a w VH6 w wersjach z kartą komunikacyjną; EtherCAT wyłącznie VH6 z kartą |
| sterownik PLC – serwonapęd | impulsy, EtherCAT, PROFINET | impulsy: DS5L2 i DS5K2; EtherCAT: DS5C2; PROFINET: DS5P |
W sieci EtherCAT sprawdza się: obecność pliku opisu urządzenia (ESI) w środowisku programistycznym sterownika, topologię, liczbę osi (według sklepu sieć DS5C2 obsługuje do 64 osi, a liczba osi zależy od kontrolera: XDH – 16, 32 albo 64 osie, XLH – 16–32 osie) oraz domyślne mapowanie PDO. Kryteria wyboru samego sterownika zebrano we wpisie „Sterowniki PLC w automatyzacji przemysłowej – rodzaje, programowanie i praktyczny dobór”.
Na jednej linii RS485 w Modbus RTU pracuje jedno urządzenie nadrzędne. Jeżeli zarówno panel, jak i sterownik mają odpytywać ten sam falownik, wymaga to rozdzielenia łączy albo przeniesienia jednej relacji na Ethernet; to jedno z uzasadnień wyboru paneli z dwoma niezależnymi portami szeregowymi lub z portem Ethernet. Przed uruchomieniem uzgadnia się adresy, parametry transmisji i mapę rejestrów.
Przykłady z opublikowanych realizacji
Trzy opublikowane realizacje ilustrują, jak kryteria przekładają się na wybór komponentów.
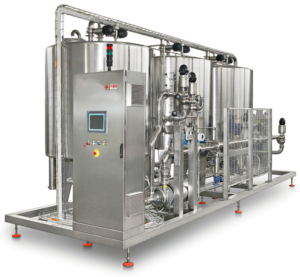
Modernizacja stacji CIP w mleczarni. W tej realizacji uszkodzony panel Siemens OP177a zastąpiono panelem Xinje TG765-ET przy niezmienionym sterowniku S7-300. Warunkiem był port Ethernet (wersja -ET) i komunikacja ze sterownikiem po PROFINET. Ekrany wizualizacji odtworzono w całości, a skrypty w języku C pozwoliły dodać program mycia, którego nastawy przechowuje pamięć panelu, bez zmian w programie PLC. Według opisu czas realizacji wyniósł poniżej tygodnia od momentu zamówienia, operatorzy nie wymagali szkolenia, a oszczędność kosztów względem oryginalnego panelu Siemens wyniosła rzędu 70%.

Półautomat do montażu głowicy golarki. Maszyna łączy panel TG (wizualizacja, receptury, zapis parametrów do pliku CSV) z serwonapędem DS2, który obraca stół z detalami; według opisu realizacji zapewnia to pozycjonowanie z dokładnością do dziesiątych części milimetra. DS2 pracuje z enkoderem inkrementalnym, więc po włączeniu oś wymaga bazowania. Napęd konfiguruje się czterema przyciskami i ma konfigurowalne wejścia i wyjścia do wymiany sygnałów ze sterownikiem. Trzykrotny wzrost wydajności i brak braków są efektem całego półautomatu, w tym kontroli obecności komponentów, a nie samego serwa. W sklepie dostępne są serwonapędy nowszej generacji.
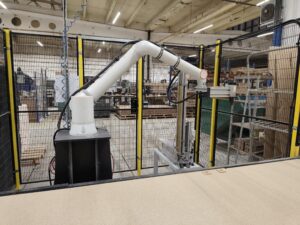
Trzyosiowa frezarka CNC do szprosów aluminiowych. W maszynie opisanej w tej realizacji osie napędzają serwonapędy DS5, a wrzeciono o mocy 2 kW – falownik; sterowanie CNC jest autorskie. Podział odpowiada kryterium z wpisu o wyborze napędu: oś pozycjonowaną prowadzi serwonapęd, a wrzeciono, którego prędkość się zadaje, falownik. Maszyna obrabia profile o szerokości 25–60 mm i długości 250–2500 mm z dokładnością do dziesiątych części milimetra.
Przypadki, w których Xinje nie jest właściwym wyborem
Komponenty Xinje nie są właściwym wyborem, gdy wymaganie użytkownika, istniejący system lub funkcja bezpieczeństwa nie dają się spełnić bez kompromisu. Cztery sytuacje wymagają osobnej oceny:
- wymaganie użytkownika co do marki – specyfikacja zakładowa, standaryzacja części zamiennych lub umowa serwisowa z innym producentem; jeżeli jest uzasadnione po stronie użytkownika, ma pierwszeństwo przed oceną techniczną;
- integracja z istniejącym systemem innego producenta – sklep wskazuje, że napędy DS5 nie obsługują sieci MECHATROLINK-III ani DMCNET, więc w takim układzie trzeba zmienić sterownik albo przejść na impulsy lub EtherCAT, co zmienia zakres modernizacji; PROFINET jest dostępny tylko w DS5P, a projekty wizualizacji innych producentów odtwarza się od nowa;
- funkcje bezpieczeństwa napędu – STO występuje wyłącznie w wykonaniach DS5C2 z przyrostkiem -FS; pozostałych podfunkcji (SS1, SLS, SBC) nie przypisuje się żadnemu napędowi bez potwierdzenia w dokumentacji konkretnego wykonania. Poziom PLr wyznacza ocena ryzyka, a osiągnąć go musi cała funkcja, nie sam napęd; STO nie odłącza napięcia, a zastąpienie stycznika jest dopuszczalne tylko wtedy, gdy cała funkcja ma wymagany PLr (PN-EN 61800-5-2, PN-EN ISO 13849-1);
- wymagania poza zakresem serii – ekran pojemnościowy (panele TS mają ekran rezystancyjny), gniazdo kart SD w panelu (TS go nie ma), zasilanie jednofazowe falownika większej mocy (VH6 pracuje tylko z 3×400 V) albo moc spoza oferty sklepu.
W takich przypadkach dobór prowadzi się według wymagań, a nie według marki. W projektach występują też komponenty innych producentów, na przykład sterownik Siemens zachowany w modernizacji stacji CIP czy roboty współpracujące Fairino FR10 i FR20. Zakres prac przy istniejących maszynach opisano na stronie modernizacja maszyn.
Pytania i odpowiedzi
Czy komponenty Xinje można zastosować w modernizacji maszyny ze sterownikiem innego producenta?
Tak, jeżeli interfejsy są zgodne. Panele mają sterowniki protokołów Modbus RTU i Modbus TCP, instrukcja paneli TS wymienia między innymi Siemens S7-1200 i S7-200 Smart na Ethernecie, a w opisanej realizacji panel TG komunikował się ze sterownikiem S7-300 po PROFINET. Przed zamówieniem sprawdza się protokół, wycięcie montażowe i możliwość odtworzenia wizualizacji, a zgodność potwierdza dokumentacja konkretnych modeli.
Jak połączyć falownik Xinje ze sterownikiem PLC?
Przez Modbus RTU po RS485 albo przewodowo, wejściami cyfrowymi i analogowym; RS485 ma VH1, a VH6 w wersjach z kartą komunikacyjną. EtherCAT jest dostępny wyłącznie w VH6 z odpowiednią kartą. Przy Modbus RTU należy pamiętać, że na jednej linii pracuje jedno urządzenie nadrzędne.
Kiedy wystarczy wejście impulsowe serwonapędu, a kiedy potrzebny jest EtherCAT?
Wejście impulsowe (DS5L2, DS5K2) wystarcza przy pojedynczych osiach, jeżeli sterownik ma wyjścia impulsowe o wymaganej częstotliwości. EtherCAT (DS5C2) uzasadniają maszyny wieloosiowe, interpolacja i krzywki elektroniczne; wymaga sterownika z EtherCAT, a według sklepu sieć obsługuje do 64 osi, zależnie od kontrolera (XDH do 64 osi, XLH do 32 osi).
Czy każdy napęd DS5 ma funkcję STO?
Nie. STO występuje wyłącznie w wykonaniach DS5C2 z przyrostkiem -FS; napęd bez tego przyrostka jej nie ma. Pozostałych funkcji bezpieczeństwa napędu nie przypisuje się bez potwierdzenia w dokumentacji danego wykonania, a wymagany poziom PLr wynika z oceny ryzyka całej funkcji.
Czy prowadzenie sklepu xinje.pl wpływa na dobór komponentów?
Sklep xinje.pl prowadzi Automation Dariusz Kulik, co ujawniono na początku wpisu. Dobór opiera się na interfejsach, funkcjach i zabudowie oraz na wymaganiach użytkownika; gdy lepiej spełnia je rozwiązanie innego producenta albo użytkownik wymaga innej marki, wskazuje się je w ocenie. W projektach występują także komponenty innych producentów.
Jakie dane są potrzebne do doboru komponentów w modernizacji?
Typ sterownika i używane sieci, dane z tabliczek silników, wymiary wycięcia lub zdjęcia istniejącego panelu, wymagane funkcje bezpieczeństwa, istniejący projekt wizualizacji oraz ewentualne wymagania użytkownika co do marki. Resztę ustala się podczas oględzin maszyny.
Wycena modernizacji lub maszyny
Jeśli planujesz modernizację maszyny albo budowę urządzenia i nie masz pewności, czy komponenty Xinje spełnią wymagania – opisz nam układ: sterownik i sieć, silniki i napędy, panel oraz wymagania Twojego zakładu co do marki i bezpieczeństwa. Przyjeżdżamy, oglądamy maszynę i dokumentację, a w ciągu 48 h od wizyty przesyłamy wstępną wycenę z zakresem prac i uzasadnieniem doboru. Jeżeli właściwe będzie rozwiązanie innego producenta, wskażemy je. Wizyta i wstępna ocena są bezpłatne i do niczego nie zobowiązują.
Zadzwoń: +48 796 019 414, napisz na biuro@automation.net.pl albo wypełnij formularz kontaktowy. Działamy od 2014 roku, a realizacje prowadzimy w całej Polsce.